Что такое кабельный лоток для лестницы из оцинкованной стали?
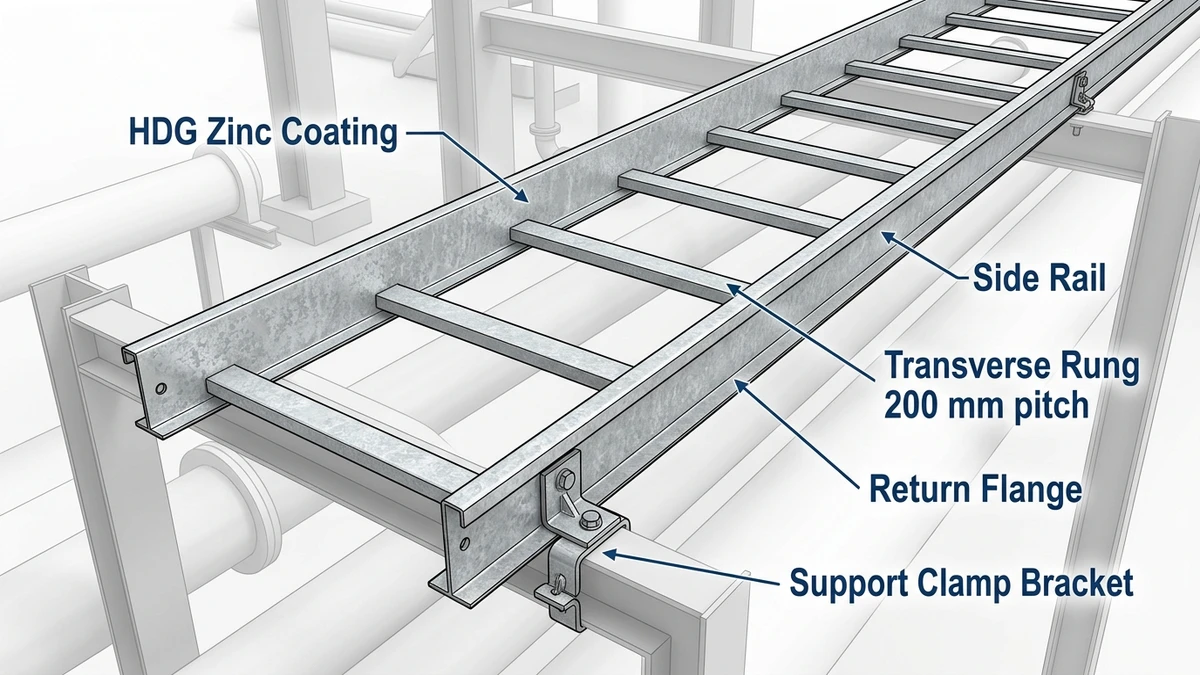
Кабельный лоток из оцинкованной стали представляет собой структурную систему организации кабелей, состоящую из двух параллельных боковых направляющих, соединенных равномерно расположенными поперечными перекладинами, изготовленных из стали и защищенных цинковым покрытием, нанесенным методом горячего или электроцинкования. Это одно из наиболее широко используемых решений для прокладки кабелей в промышленном, коммунальном и крупном коммерческом строительстве по всему миру.
Открытая конструкция кабельного лотка отличает его от систем с сплошным дном или перфорированными кабельными лотками . Высота боковых направляющих обычно составляет от 50 до 150 мм, а расстояние между перекладинами — от 150 до 300 мм в зависимости от диаметра поддерживаемого кабеля. Для кабелей диаметром менее 12 мм требуется меньшее расстояние — 150 мм, чтобы предотвратить провисание между перекладинами. Стандартная ширина лотков составляет от 150 до 900 мм, что позволяет размещать все — от небольших пучков контрольных кабелей до высоковольтных силовых цепей с множеством проводников сечением 240 мм².
Открытая архитектура выполняет двойную инженерную функцию. Она обеспечивает естественную конвективную циркуляцию воздуха вокруг кабелей, что снижает потери теплового режима в соответствии со стандартом IEC 60364-5-52, и значительно уменьшает собственный вес — лоток шириной 600 мм обычно весит на 30–50% меньше на метр, чем аналогичный лоток со сплошным дном, что снижает требования к несущей конструкции.
Рисунок 1. Поперечное сечение кабельного лотка из оцинкованной стали, показывающее высоту боковой направляющей (мм), поперечный шаг перекладин (150–300 мм от центра до центра), диапазон ширины лотка (100–900 мм) и толщину слоя цинкового покрытия HDG (45–85 мкм) на стальной подложке — четыре структурных параметра, определяющих класс нагрузки согласно IEC 61537.
Как изготавливаются и покрываются кабельные лотки для лестниц из оцинкованной стали.
Кабельный лоток для лестницы из оцинкованной стали изготавливается из холоднокатаной или горячекатаной стальной полосы — обычно толщиной от 1.5 до 3.0 мм — которая затем нарезается и формуется в боковые направляющие и поперечные перекладины, после чего в процессе цинкования на каждую открытую поверхность наносится защитный слой цинка.
Формовка стальных конструкций и сборка ступеней
Боковые направляющие формуются методом прокатки или гибки на прессе в С-образный или Z-образный профиль, что придает каждой направляющей необходимую жесткость на изгиб. Поперечные перекладины, расположенные с шагом 150 мм, 200 мм или 300 мм, привариваются контактной сваркой или механически обжимаются к направляющей. Расстояние между перекладинами напрямую определяет минимальный радиус изгиба, при котором могут располагаться кабели; более узкое расстояние в 150 мм указывается при поддержке гибких или малодиаметрных измерительных кабелей, которые в противном случае провисали бы между опорами.
Горячее цинкование против предварительного цинкования
После формовки и сварки в серийном производстве используются два способа нанесения покрытия.
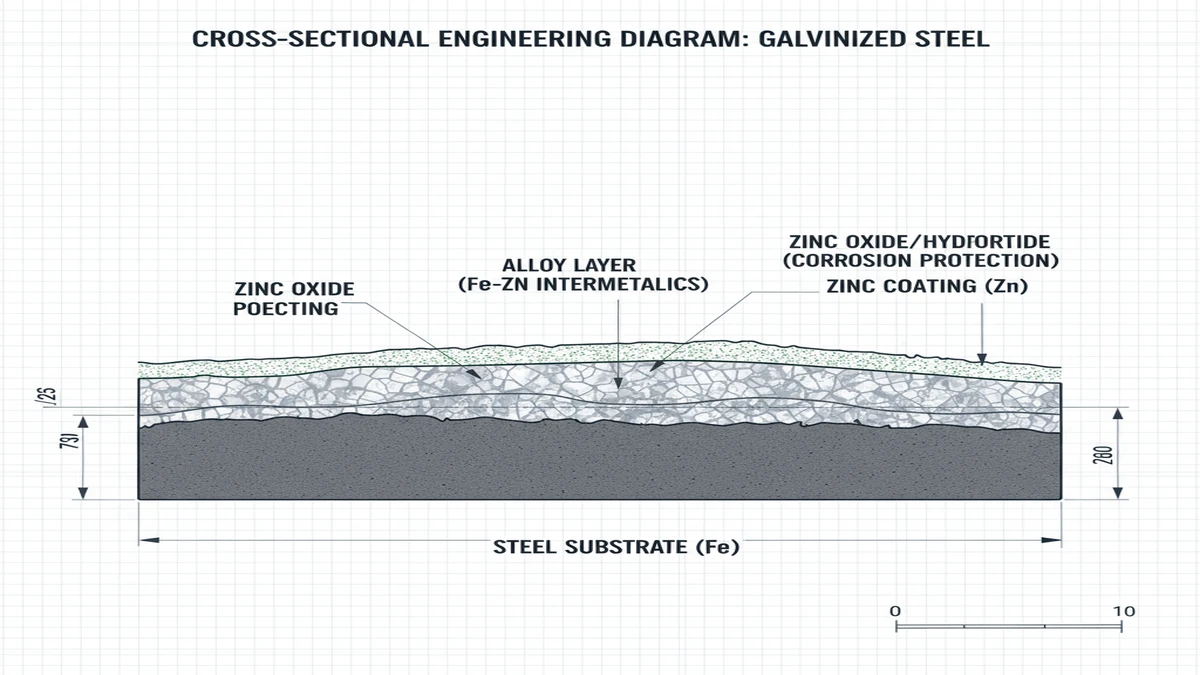
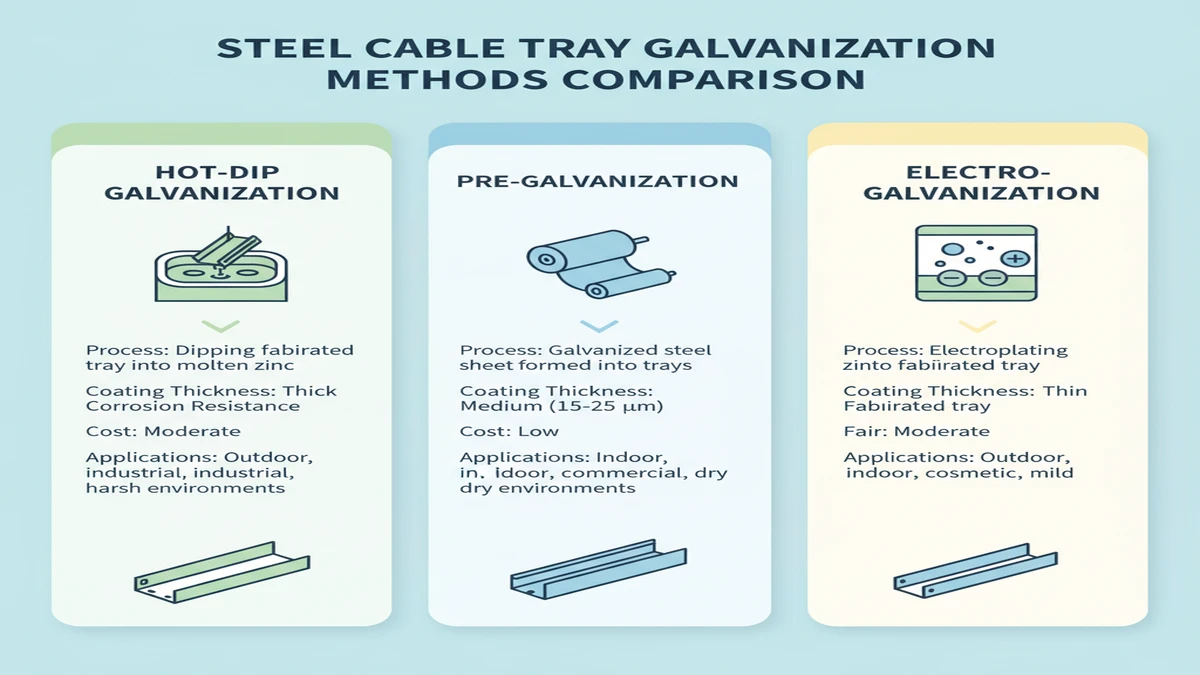
Горячее цинкование (ГЦ) предполагает погружение готового лотка в расплавленный цинковый раствор при температуре приблизительно 450 °C. Цинк металлургически связывается со сталью, образуя покрытие толщиной 45–85 мкм в соответствии со стандартом ASTM A123 / ISO 1461. Этот интерметаллический слой — подслои железо-цинкового сплава, покрытые чистым цинком, — противостоит механическому истиранию и обеспечивает защиту открытой стали на срезах за счет катодного воздействия.
Предварительно оцинкованная (электрооцинкованная или непрерывно-полосная оцинкованная) сталь покрывается защитным слоем перед формовкой. Толщина покрытия обычно составляет 7–20 мкм, что снижает коррозионную стойкость, но уменьшает себестоимость единицы продукции и обеспечивает более жесткие допуски по размерам — преимущество, когда лотки должны размещаться внутри узких кабельных каналов или когда условия монтажа сухие и контролируемые.
Электрогальванизация — это электрохимическое нанесение цинка при комнатной температуре, в результате которого образуется очень однородный слой толщиной 5–25 мкм. Тонкий слой имеет ограниченный срок службы на открытом воздухе и редко используется в промышленных кабельных системах, подверженных воздействию влаги или химических веществ.
Стандарт ISO 1461 устанавливает минимальные требования к средней толщине покрытия и адгезии для изделий из горячеоцинкованной стали. Аналогичные требования предъявляет стандарт ASTM A123 для североамериканских спецификаций. Оба стандарта требуют, чтобы изделие с покрытием прошло испытание на равномерность покрытия; покупателям следует запрашивать сертификаты производителя, подтверждающие соответствие требованиям, до совершения покупки, особенно для использования на открытом воздухе или в условиях химически агрессивной прокладки кабелей.
Рисунок 2. Сравнение толщины цинкового покрытия при трех процессах гальванизации: горячее цинкование после изготовления (45–85 мкм), предварительное цинкование после прокатки (10–30 мкм) и электроцинкование (5–15 мкм) — с указанием соответствующего состояния защиты кромок и рекомендуемых условий установки для каждого типа процесса.
[Мнение эксперта]
– Толщина покрытия HDG неравномерна для всех толщин стали — в профилях тоньше 3 мм она часто достигает лишь 35–45 мкм даже по стандарту ISO 1461, поэтому всегда указывайте толщину стали вместе с классом покрытия.
– Запрос заводского сертификата при закупке, а не при поставке, исключает риск обнаружения некачественного покрытия после начала монтажа.
– Срезы и просверленные отверстия на подносах из горячеоцинкованной стали защищены катодным действием окружающего цинка, но только в пределах примерно 1–2 мм от повреждения — более крупные открытые участки следует подкрашивать цинкосодержащей краской в соответствии со стандартом ASTM A780.
– Предварительно оцинкованные поддоны могут быть экономически выгодны в сухих помещениях, но каждый обрезанный на месте край не защищен и должен быть обработан соответствующим образом.
Как выбрать подходящий кабельный лоток из оцинкованной стали для лестницы в зависимости от ваших задач
Выбор правильного кабельного лотка из оцинкованной стали требует согласования четырех взаимозависимых параметров с условиями на объекте: класс нагрузки, марка покрытия, расстояние между ступенями и ширина лотка. Лоток недостаточного размера или несоответствующее покрытие создают долгосрочный риск отказа, устранение которого обойдется гораздо дороже, чем правильная установка с самого начала.
В рамках проекта расширения нефтехимического производства в провинции Шаньдун в 2023 году (12 000 погонных метров кабельной сети) ошибки в спецификации марки покрытия вынудили заменить около 800 м лотков в течение первого года, что увеличило первоначальный бюджет на прокладку кабелей примерно на 15%. Представленная ниже система выбора, построенная на основе стандарта IEC 61537, призвана предотвратить именно такой исход.
Шаг 1 — Определите свой класс грузоподъемности
Начните с общего веса кабеля на погонный метр. Суммируйте массу каждого кабеля, проложенного через лоток, на погонный метр, добавьте запас прочности 20–25% на случай добавления новых кабелей в будущем и сравните с четырьмя классами нагрузки стандарта IEC 61537:
Класс нагрузки
Рейтинг
Типичное применение
Класс A
50 кг / м
Легкие измерительные установки
Класс B
100 кг / м
Стандартная схема подключения питания и управления
Класс C
150 кг / м
Средневольтные фидеры, плотная проводка
Класс D
200 кг / м
Интенсивное распределение электроэнергии на технологических предприятиях
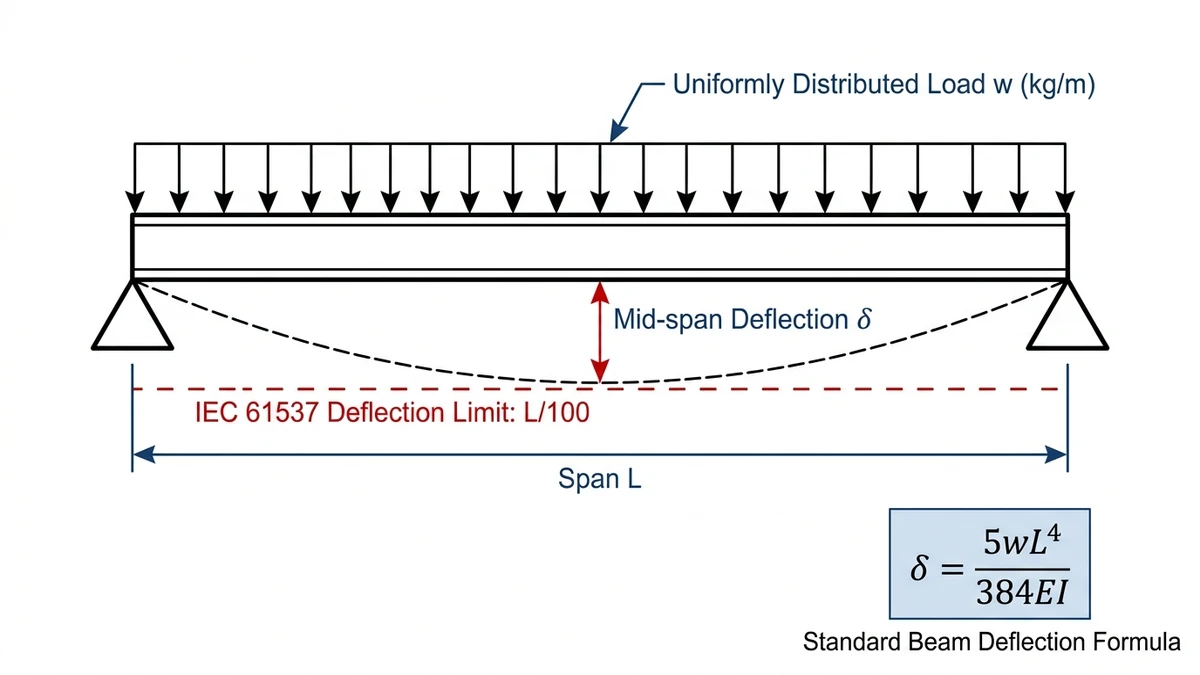
Каждый класс проверяется на прочность при нагрузке, в 1.5 раза превышающей номинальную равномерно распределенную нагрузку, при этом максимально допустимый прогиб в середине пролета установлен на уровне L/200 при полной нагрузке. Для пролета в 3 м этот предел составляет 15 мм.
Расширение автомобильного сборочного завода в Гуанчжоу в 2023 году (площадь 18 000 м²) иллюстрирует последствия несоответствия техническим требованиям: первоначально инженерная группа указала на лотки класса B с плотностью заполнения 100 кг/м. После окончательного утверждения графика прокладки кабелей фактическая плотность заполнения достигла 138 кг/м. Переход на класс C в середине процесса закупок увеличил стоимость материалов на 11% и задержал монтаж на три недели. В другом проекте в Нинбо в том же году все было сделано правильно с самого начала — первоначальные расчеты показали 87 кг/м на основных кабельных трассах, класс B был подтвержден как достаточный, и проект позволил избежать ненужного избыточного проектирования, сократив при этом затраты на материалы для лотков примерно на 22% по сравнению с ранним проектом спецификации класса C.
Шаг 2 — Подберите марку покрытия в соответствии с зоной коррозии
Не все оцинкованные покрытия одинаково эффективны, и то, какой из них является приемлемым, зависит от условий окружающей среды.
Горячее цинкование по стандарту ISO 1461 обеспечивает нанесение цинкового слоя толщиной 45–85 мкм на сварные стальные конструкции — подходит для наружных работ, прибрежных зон и умеренно химически активных сред, соответствующих категориям коррозионной активности C3–C4 по стандарту ISO 9223. Для зон C5 (морские платформы, сильное воздействие хлоридов, кислотные туманы) следует предусмотреть более толстое горячее цинкование (≥ 85 мкм) или рассмотреть двухкомпонентную систему, сочетающую горячее цинкование с верхним покрытием из эпоксидной порошковой краски, которая может продлить срок службы более чем на 25 лет в агрессивных условиях.
Предварительно оцинкованный (заводской оцинкованный) листовой металл обычно имеет слой цинка толщиной всего 7–20 мкм и подходит исключительно для прокладки кабелей в сухих помещениях — в средах классов C1–C2 согласно ISO 9223. Электрооцинкованные покрытия толщиной 5–25 мкм подходят для прецизионной электроники или установок в чистых помещениях, где равномерность покрытия важнее, чем запас устойчивости к коррозии, но они имеют ограниченный срок службы на открытом воздухе.
Для покупателей: указание технологии горячего цинкования в случаях, когда средняя относительная влажность в условиях установки превышает 60% или требуется периодическая промывка, является минимальной отраслевой практикой, а не излишним требованием.
Шаг 3 — Выберите расстояние между ступенями в зависимости от диаметра кабеля.
Расстояние между ступенями контролирует провисание между точками опоры отдельных тросов. Как правило, шаг ступеней не должен превышать 6-кратный внешний диаметр самого большого неподдерживаемого троса. Стандартные расстояния составляют 150 мм, 200 мм и 300 мм.
Для кабелей с внешним диаметром менее 25 мм обычно допустим шаг 300 мм. Для кабелей большего диаметра или пучков, превышающих 50 мм, шаг 150 мм предотвращает чрезмерное провисание и снижает механическое напряжение на оболочке кабеля. Для кабелей с внешним диаметром более 75 мм — таких как фидеры среднего напряжения 11 кВ — шаг 150 мм также обеспечивает соответствие огнестойким требованиям, предотвращая образование пучков контактов.
Шаг 4 — Определите ширину лотка, используя коэффициент заполнения.
Принятым проектным пределом является коэффициент заполнения 40–50% полезного поперечного сечения лотка, что позволяет сохранить пространство для рассеивания тепла и место для будущих подключений кабелей. Стандартная ширина составляет 150 мм, 300 мм, 450 мм, 600 мм и 900 мм. Лоток шириной 600 мм с боковыми направляющими шириной 100 мм обеспечивает приблизительно 60 000 мм² полезного поперечного сечения; планируйте размещение кабельных пучков таким образом, чтобы они занимали не более 30 000 мм², чтобы оставаться в пределах допустимых тепловых потерь.
Для конфигурации пролета: стандартное расстояние между опорами для большинства промышленных установок составляет от 1.5 до 3 м. Уменьшение расстояния между опорами с 3 м до 2.4 м для лотка класса C шириной 600 мм позволяет снизить прогиб в середине пролета с приблизительно 15 мм до менее 10 мм — это полезный запас для будущих подключений кабелей без перепроектирования опорной конструкции.
Контрольный список выбора
Параметр
Ключевая точка принятия решения
Типичный диапазон
Класс нагрузки
Расчетная заполняемость + 20–25% маржа
50–200 кг / м
Толщина цинкового покрытия
Степень жесткости окружающей среды (категория ISO 9223)
45–85 мкм (HDG)
Ширина лотка
Коэффициент заполнения ≤ 40–50% от поперечного сечения
150 – 900 мм
Расстояние между ступенями
Максимально в 6 раз больший внешний диаметр кабеля.
150 – 300 мм
Рисунок 3. Кабельный лоток лестничной конструкции с простыми опорами под равномерно распределенной нагрузкой (UDL), показывающий прогиб в середине пролета δ и предельный прогиб по стандарту IEC 61537, равный L/100, где L — расстояние между опорами, — основа для присвоения класса нагрузки в методике испытаний IEC 61537.
[Мнение эксперта]
– Всегда сверяйте прогиб в середине пролета с показателем L/200, прежде чем принимать более легкий класс нагрузки — расчеты займут несколько минут и позволят избежать дорогостоящих модернизаций в середине проекта.
– Категории коррозионной активности ISO 9223 являются наиболее надежной основой для сопоставления толщины цинкового покрытия с условиями окружающей среды; запросите оценку коррозионной активности на объекте, если проект расположен вблизи побережья или в зоне химического производства.
– Двухслойная система (горячее цинкование + эпоксидное верхнее покрытие) на объектах класса C4–C5 обычно обходится на 15–20% дороже на начальном этапе, но может удвоить эффективный срок службы, что делает ее более экономичным вариантом на протяжении всего жизненного цикла проектов с целевым сроком технического обслуживания в 25 лет.
- За кабель управления При прокладке кабеля вдоль силовых цепей убедитесь, что расстояние между перекладинами также соответствует минимальному интервалу поддержки, установленному производителем кабеля — иногда он может быть меньше, чем значение по умолчанию IEC 61537.
Основные эксплуатационные характеристики и полевые наблюдения
Понимание того, как оцинкованные кабельные лотки с лестничной конструкцией ведут себя на протяжении всего срока службы, а не только при вводе в эксплуатацию, отличает правильно подобранную систему от той, которая приводит к необходимости технического обслуживания уже на третий год.
Коррозионная стойкость в процессе эксплуатации
Цинковое покрытие, нанесенное методом горячего цинкования, образует металлургически связанный слой толщиной 45–85 мкм в соответствии со стандартами ASTM A123/A123M и ISO 1461. В умеренно агрессивных промышленных средах кабельные лотки с горячим цинкованием обычно служат 20–30 лет, прежде чем потребуется их осмотр или замена. На лотках с гальваническим покрытием в тех же условиях через 5–8 лет может появиться красная ржавчина — существенная разница в стоимости жизненного цикла, когда кабельный лоток составляет значительную часть инфраструктуры кабельного хозяйства предприятия.
В ходе расширения нефтехимического завода в провинции Шаньдун, охватывающего примерно 18 000 м² технологических площадей, группа проектировщиков выбрала кабельные лотки с горячим цинкованием для всех наружных и полузакрытых зон прокладки кабелей. Решение было принято на основании оценки риска коррозии, показавшей уровень хлоридов в окружающей среде выше 0.3 мг/м²·сут — пороговое значение, при котором цинковые покрытия толщиной менее 45 мкм не соответствовали бы целевому показателю проекта по 25-летней беспроблемной эксплуатации. Последующий осмотр через 18 месяцев после установки показал отсутствие измеримой красной ржавчины на срезах или просверленных отверстиях, что объясняется запасом катодной защиты, обеспечиваемым средним слоем цинка толщиной 72 мкм.
Структурные характеристики под нагрузкой
Открытая геометрия ступеней лестничной конструкции концентрирует изгибающие напряжения в боковых направляющих, поэтому высота направляющих является основным параметром, определяющим класс нагрузки. Увеличение глубины боковых направляющих с 75 мм до 150 мм на платформе класса B обычно переводит ее в класс C при эквивалентной длине пролета — этот момент стоит обсудить с инженерной группой производителя при составлении спецификации, поскольку это позволяет избежать затрат на переход к более тяжелой серии изделий.
Интервал между опорами также имеет решающее значение. Для кабельного лотка класса C шириной 600 мм и длиной 3 м прогиб под испытательной нагрузкой обычно достигает 12–15 мм. Стандарт IEC 61537 ограничивает прогиб до L/200, что для пролета в 3 м составляет максимум 15 мм. Добавление опорного кронштейна посередине пролета фактически уменьшает длину пролета вдвое и позволяет использовать кабель следующего более низкого класса нагрузки, снижая затраты на материалы при прокладке длинных кабелей.
Преимущества терморегулирования
Преимущества открытой конструкции с перекладинами для вентиляции измеримы. Согласно таблицам снижения допустимой токовой нагрузки IEC 60364-5-52, кабели, установленные в открытых кабельных лотках, обычно требуют меньшего снижения нагрузки, чем кабели в закрытых трубах или лотках с сплошным дном — это прямая экономия эксплуатационных расходов для проводников большого сечения, где разница между проводниками 240 мм² и 300 мм² представляет собой значительную стоимость меди. Для полного спектра конструктивных и нагрузочных характеристик серия кабельных лотков-лестниц охватывает стандартные и усиленные классы нагрузки. Методика испытаний по классам нагрузки регулируется IEC 61537 , международным стандартом, регулирующим системы кабельных лотков и кабельных лестниц.
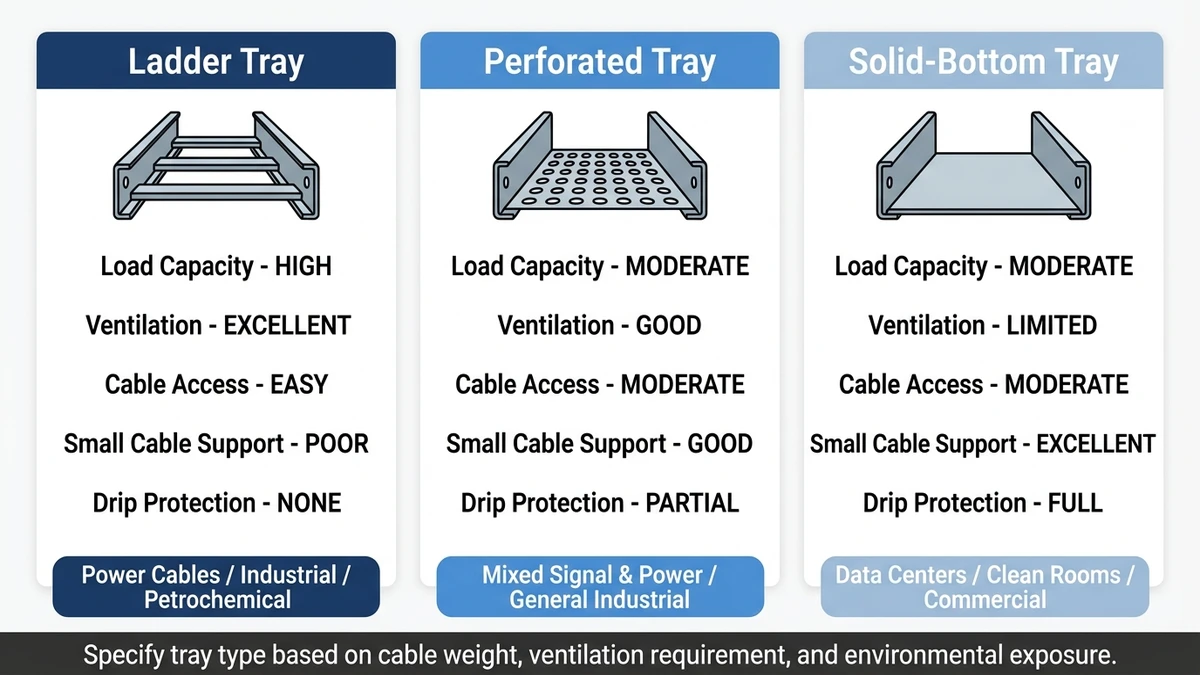
Рисунок 4. Сравнительное поперечное сечение кабельных лотков лестничного, перфорированного и сплошного типов по пяти критериям выбора — грузоподъемность, вентиляция, доступ к кабелю, поддержка кабелей малого диаметра и защита от капель — для промышленного применения, применения в системах смешанного сигнала и центрах обработки данных соответственно.
Как правильно рассчитать класс нагрузки для установки кабельного лотка из оцинкованной стали?
Суммируйте удельную массу каждого кабеля, который будет проложен через лоток, затем добавьте 20–25% запаса на будущие дополнительные кабели, прежде чем сравнивать с четырьмя классами нагрузки IEC 61537 — от класса A (50 кг/м) до класса D (200 кг/м). Выполнение расчета на этапе планирования прокладки кабелей, а не после закупки, позволяет избежать модернизации в середине проекта, которая, по крайней мере, в одном задокументированном проекте 2023 года увеличила стоимость материалов на 11%.
В чём заключается практическая разница между кабельными лотками с горячим цинкованием и электроцинковкой в условиях эксплуатации на открытом воздухе?
Лоток, изготовленный методом горячего цинкования, имеет слой цинка толщиной 45–85 мкм, металлургически связанный со сталью и обеспечивающий катодную защиту на срезах; лоток, изготовленный методом электрооцинковки, обычно имеет слой 5–25 мкм, который обеспечивает ограниченную защиту после обнажения стали. В условиях эксплуатации на открытом воздухе или при высокой влажности разница в сроке службы между двумя методами может составлять 15–25 лет, что делает горячее цинкование более оправданным выбором, несмотря на более высокую первоначальную стоимость.
Какое расстояние между перекладинами следует указать для силовых кабелей среднего напряжения?
Для кабелей с внешним диаметром более 50 мм, включая фидеры среднего напряжения 11 кВ, обычно рекомендуется шаг перекладин 150 мм, чтобы предотвратить чрезмерное провисание между опорами и уменьшить механическое напряжение на изоляцию кабеля. Практическое правило заключается в том, что шаг перекладин не должен превышать шестикратный внешний диаметр самого большого неподдерживаемого кабеля на трассе.
Как коэффициент заполнения лотка влияет на пропускную способность кабеля по току?
Слишком плотная упаковка кабелей уменьшает циркуляцию воздуха вокруг проводников, повышает рабочую температуру и требует снижения допустимой токовой нагрузки в соответствии со стандартом IEC 60364-5-52. Поддержание коэффициента заполнения кабеля на уровне 40–50% от полезной площади поперечного сечения лотка сохраняет естественную конвекцию, поддерживает номинальную токовую нагрузку для установленных проводников и оставляет место для будущих подключений цепей без необходимости использования более широкого лотка.
Может ли оцинкованный стальной кабельный лоток служить защитным заземляющим проводником?
В соответствии со стандартом IEC 61537 и многими национальными электротехническими нормами, кабельный лоток из оцинкованной стали с непрерывным заземлением может считаться защитным заземляющим проводником при условии, что все места соединений заземлены с использованием сертифицированных крепежных элементов, а измеренное сопротивление непрерывности не превышает 0.1 Ом на каждом соединении. Перед тем как полагаться исключительно на целостность заземления лотка, следует ознакомиться с действующими на объекте электротехническими нормами и принципами заземления проекта.
В каких случаях следует рассмотреть возможность использования двухслойной системы покрытия вместо стандартного горячего цинкования?
Двухкомпонентная система — горячее цинкование в сочетании с эпоксидным или полиэфирным порошковым покрытием — заслуживает внимания при работе в зонах коррозионной активности ISO 9223 C4–C5, таких как морские платформы, прибрежные химические заводы или среды с регулярным воздействием кислотных туманов. Такое сочетание обычно увеличивает стоимость покрытия на 15–20%, но может более чем вдвое увеличить эффективный срок службы по сравнению с одним только горячим цинкованием, что делает его более экономичным вариантом на протяжении всего жизненного цикла проектов с целевым сроком эксплуатации без технического обслуживания 25 лет и более.
Для какой длины пролета на стандартном кабельном лотке с лестничной системой требуется промежуточный опорный кронштейн?
В большинстве стандартных промышленных кабельных лотков с лестничным расположением кабелей используются опорные интервалы от 1.5 до 3 м. Когда требуемый пролет превышает 3 м или когда прогиб в середине пролета под полной нагрузкой приближается к пределу L/200 согласно стандарту IEC 61537, добавление промежуточного кронштейна в середине фактически уменьшает прогиб вдвое и позволяет использовать кабель следующего более низкого класса нагрузки, что снижает затраты на материалы при прокладке длинных кабелей без ущерба для конструктивной целостности.
Кевин Чжэн
Кевин Чжэн — менеджер компании Shanghai Xinma Busway & Cable Tray Co., Ltd. Он занимается написанием технических статей о кабельных лотках, методах монтажа, логике расчета размеров, классах нагрузки и соответствующих стандартах для промышленного и инфраструктурного применения.